Dil

Lastiğin iç lastiğinin yapımındafabrikaVulkanize edici sıcak plakalar için ısıtma yöntemlerinin (elektrikli ısıtma/buharlı ısıtma) seçimi, üretim sürecini, işletme maliyetlerini ve ürünle ilgili özellikleri etkileyen önemli bir bağlantıdır. Şu anda bu ikisinden hangisinin daha iyi olduğunu açıkça belirleyecek yetkili bir bilimsel araştırma veya sertifika sonucunun bulunmadığını veya elektrikli ısıtma vulkanizatörleri tarafından üretilen iç boruların daha yüksek kaliteye sahip olduğunu kanıtlayan herhangi bir araştırma raporunun bulunmadığını açıklığa kavuşturmak gerekir. Aşağıda iki ısıtma yönteminin proses özellikleri, sıcaklık dağılımı, altyapı gereksinimleri, çevre koruma ve uygunluk ve enerji verimliliği gibi temel boyutlardan ayrıntılı bir karşılaştırması yapılacaktır.
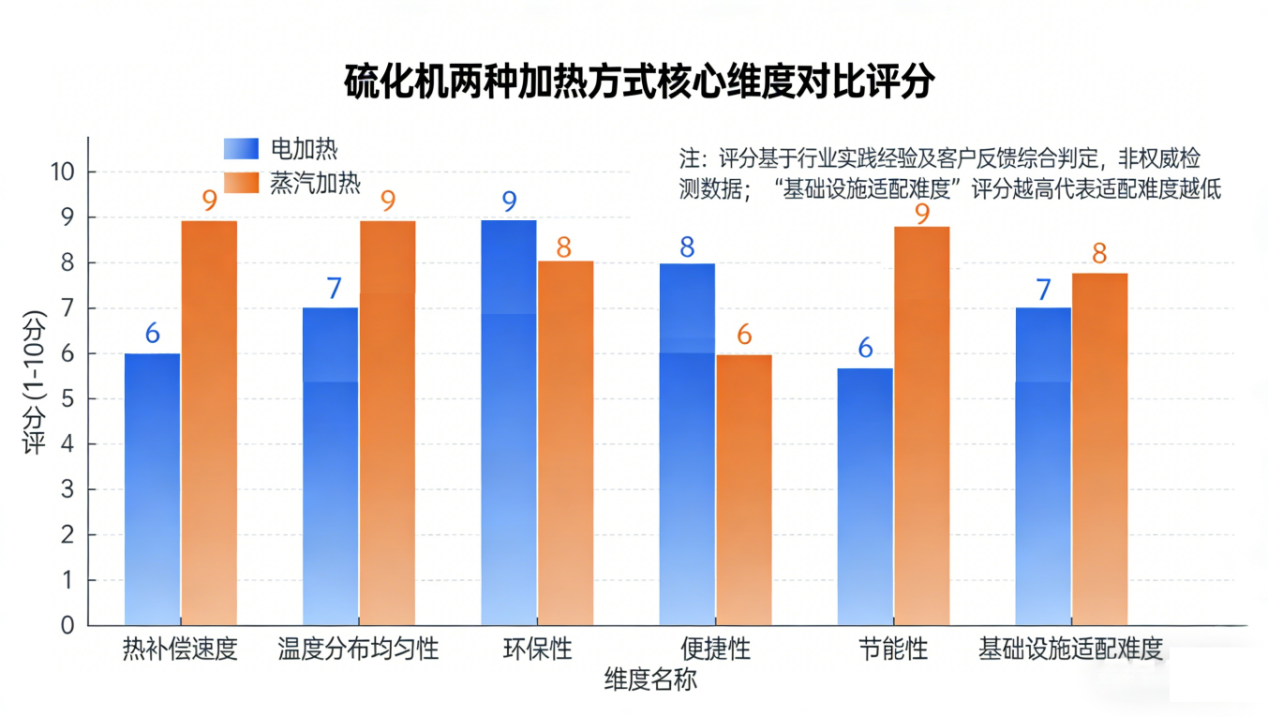
I. Çekirdek Boyutlarının Karşılaştırılması
Not: Tablodaki puanlar, yetkili test verilerine göre değil, kapsamlı bir şekilde sektördeki uygulama deneyimine ve müşteri geri bildirimlerine göre belirlenir; “Altyapıya Uyum Zorluğu” puanı ne kadar yüksekse uyum güçlüğü o kadar düşüktür.
1. Proses Özellikleri: Isı Kompanzasyon Mekanizmalarındaki Farklılıklar
Isı telafisinin tepki hızı, iki ısıtma yöntemi arasındaki temel süreç farklarından biridir.
Elektrikli ısıtma yönteminin, sensörler aracılığıyla sıcaklık değişikliklerini gerçek zamanlı olarak izlemesi gerekiyor ve yalnızca sıcaklığın ayarlanan eşikten düşük olduğu tespit edildiğinde ısı telafisi programını başlatıyor. Bu işlem, sensörün sinyal iletimine ve kontrol sisteminin belirli bir gecikmeyle komut yanıtına dayanır.
Buharlı ısıtma yöntemi, sıcaklığı tespit etmek için sensörlere ihtiyaç duymaz ve buharın kendisinin termodinamik özelliklerine bağlı olarak bağımsız ısı dengelemesi gerçekleştirir. Sıcak plakanın sıcaklığı düştüğünde, yüksek sıcaklıktaki buhar hızlı bir şekilde ısıyı destekleyecektir, böylece ısı dengeleme tepki hızı daha iyi olur ve sıcak plaka sıcaklığının stabilitesi daha hızlı bir şekilde korunabilir.
2. Sıcaklık Dağılımı: Ampirik Karşılaştırma Sonucu
Sıcaklık dağılımının tekdüzeliği ile ilgili olarak şu anda doğru ve yetkili bir doğrulama veri desteği bulunmamaktadır. Bununla birlikte, pek çok lastik fabrikasının süreç yöneticilerinden toplanan pratik deneyim geri bildirimlerine göre, buharla ısıtılan sıcak plakaların sıcaklık dağılımı tekdüzeliği genellikle elektrikli ısıtmanınkinden daha iyidir. Bu sonuç, ön saflardaki üretim uygulamalarındaki sezgisel duygudan kaynaklanmaktadır. Sistematik olarak bilimsel olarak doğrulanmamış olsa da referans değeri yüksektir.
3. Altyapı Gereksinimleri: Destek Koşullarında Önemli Farklılıklar
İki ısıtma yönteminin fabrika altyapısının destekleyici tesisleri için önemli ölçüde farklı gereksinimleri vardır ve bu, fabrika inşaatının ilk aşamasındaki planlamayı ve yatırımı doğrudan etkiler:
•Elektrikli ısıtma vulkanizatörü: Temel gereksinim, fabrikanın güç kaynağı sisteminin stabilitesi ve taşıma kapasitesidir. Güç şebekesinin sürekli ve istikrarlı bir şekilde güç sağlayabilmesini sağlamak, voltaj dalgalanmaları veya elektrik kesintileri nedeniyle üretim üzerindeki etkiyi önlemek için ekipmanın toplam güç tüketiminin önceden hesaplanması gerekir; ilave büyük ölçekli destekleyici ekipman eklenmesine gerek yoktur ve altyapı planlaması nispeten basittir.
•Buhar ısıtma vulkanizatörü: Destek kazan ekipmanları ve buhar iletim boru hattı sistemlerinin yapılması gerekmektedir. Kazanların seçimi ve montajı ilgili ulusal güvenlik standartlarına uygun olmalıdır. Buhar boru hatlarının döşenmesinde ısı kaybı ve güvenlik koruması dikkate alınmalıdır. Altyapı inşaatının karmaşıklığı, yatırım maliyeti ve onay süreci elektrikli ısıtma yöntemine göre daha yüksektir.
4. Çevre Koruma, Kolaylık ve Enerji Verimliliği: Temel Avantajların Karşılaştırılması
Altyapı inşaatındaki farklılıklar hariç tutulduğunda, iki ısıtma yönteminin temel avantajları açıkça farklılık göstermektedir:
•Elektrikli ısıtmanın avantajları: Daha çevre dostu ve kullanışlı. Elektrikli ısıtma işleminde, yeşil üretimin gerekliliklerini karşılayan egzoz gazı veya atık kalıntısı emisyonu yoktur; ekipmanın devreye alınması, devreye alınması ve günlük işletme ve bakım süreçleri basittir ve profesyonel bir kazan işletme ve bakım ekibine gerek yoktur, bu da işletme ve bakım maliyetlerini ve yönetim zorluğunu etkili bir şekilde azaltabilir.
•Buharlı ısıtmanın avantajları: Daha fazla enerji tasarrufu sağlar.Buharlı ısıtmaYüksek ısı kullanım verimliliği ile kazan ısıtmasına dayanır. Özellikle büyük ölçekli üretim senaryolarında ürün başına enerji tüketim maliyeti elektrikli ısıtma yöntemine göre daha düşüktür ve uzun süreli çalışmanın enerji tasarrufu faydası daha belirgindir.
II. Özet
Elektrikli ısıtma ve buharlı ısıtma yöntemleri arasında mutlak bir avantaj veya dezavantaj yoktur.vulkanizatörsıcak tabaklar. Temel farklılıklar süreç yanıt hızında, altyapı gereksinimlerinde ve operasyonel özelliklerde yansıtılmaktadır. Fabrika çevre koruma ve rahatlığa odaklanıyorsa, sınırlı altyapı yatırımına ve istikrarlı güç kaynağına sahipse elektrikli ısıtma yöntemi daha uygundur; Fabrika ısı dengeleme hızı, sıcaklık dağılımı tekdüzeliği ve uzun vadeli enerji tasarrufu faydalarını amaçlıyorsa ve kazan yapımı için gerekli şartlara ve yeteneklere sahipse, buharlı ısıtma yöntemi daha uygundur. Fabrikanın fiili inşaat planına, üretim ölçeğine ve operasyonel ihtiyaçlarına göre en uygun ısıtma yönteminin kapsamlı bir şekilde belirlenmesi önerilir.